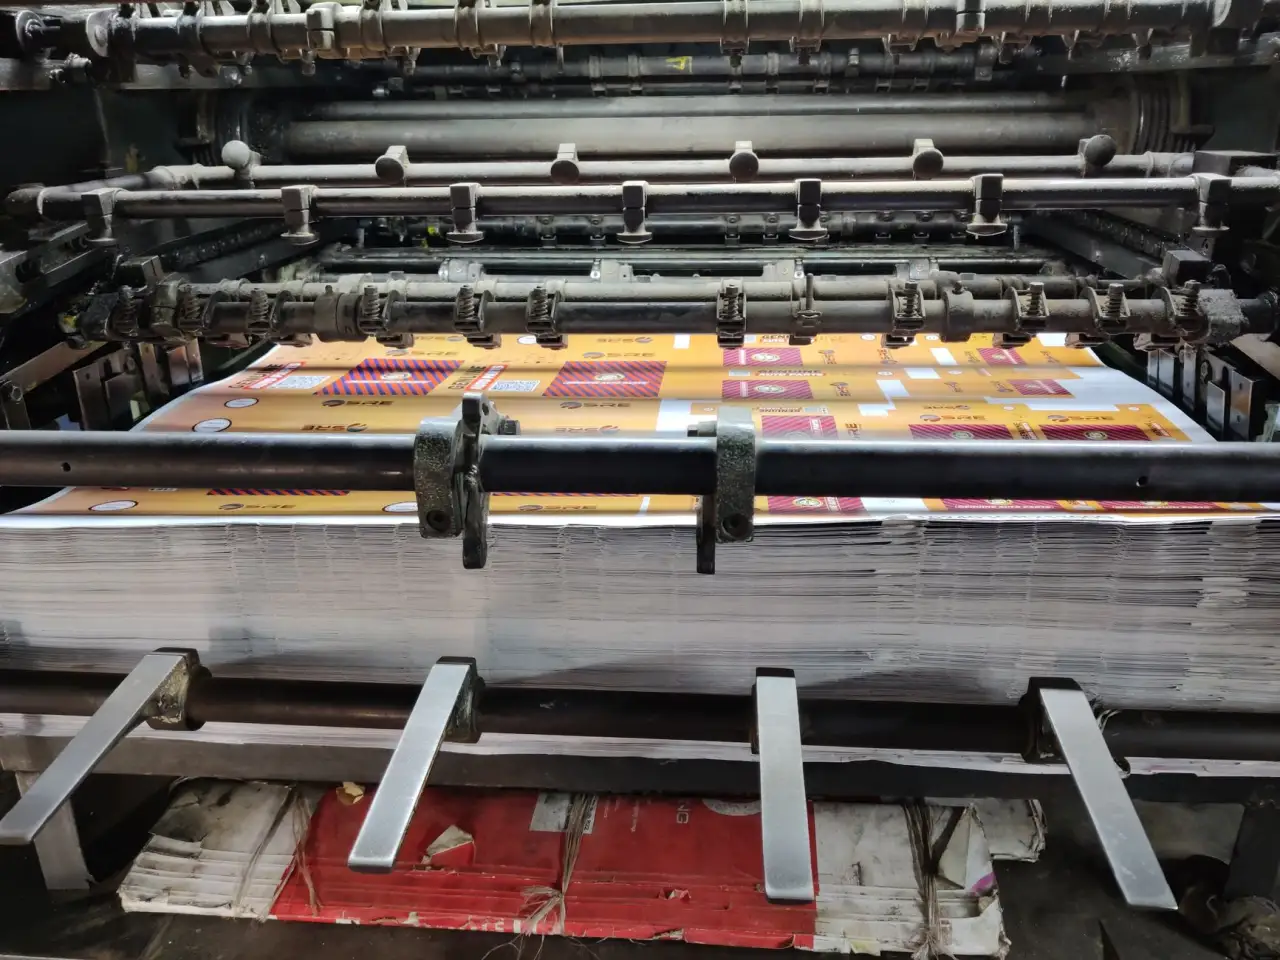
很多客户在咨询海南马口铁盒定制时,最常问的一个问题是:同样规格的铁罐,为什么报价能差出两三成?答案往往藏在生产工艺的细节里。马口铁罐从一张印涂好的铁片到成品出厂,中间要经过十几道工序,每个环节的公差控制都会影响最终的密封性、外观和成本。
印铁涂布:决定外观与安全的第一道关
马口铁基板在成型前必须先经过印刷和涂布。食品铁盒和茶叶罐对内壁涂层要求尤为严格——内涂通常采用环氧酚醛树脂,干膜厚度需控制在5~8g/m²,太薄会导致酸性内容物腐蚀马口铁基材,太厚则在后续高频焊接时容易起泡。外印方面,礼品铁盒和电子产品铁盒多采用四色胶印加分色套印,套印精度一般要求≤0.1mm。
涂布后的烘烤温度曲线是很多小厂容易忽视的环节。炉温通常分四区控制,峰值在180~200℃,烘烤时间约10~15分钟。固化不足会导致涂层附着力差,后续冲压时掉漆;过烘则会使涂层变脆,折弯处出现微裂纹。
制罐成型:焊接与卷封的精度博弈
印涂完成的铁片进入制罐线,核心工序包括裁切、卷圆、焊接、补涂和卷封。其中高频电阻焊是食品铁盒和铁罐生产中最关键的连接方式,焊接速度可达30~50罐/分钟,焊缝搭接量通常控制在0.3~0.5mm。焊点温度瞬间达到马口铁熔点以上,因此对焊接电流和压力的匹配要求极高。
卷封工序决定了罐底的密封性。以常见的三片罐为例,卷封后需检测卷封厚度、卷封宽度和埋头度三个关键尺寸,偏差超过0.05mm就可能导致泄漏。这也是为什么选择海南铁罐生产厂家时,设备的稳定性和在线检测能力比单纯的报价更值得关注。
- 裁切:铁片尺寸公差±0.1mm,毛刺高度需控制在0.02mm以内
- 补涂:焊缝内外侧需涂覆液体涂料,防止焊缝锈蚀
- 检漏:成品罐需经过在线气密性检测,压力通常设定在0.1~0.2MPa
质量管控:从抽检到全检的落地方法
马口铁盒的质量管控不止于成品外观检查。实用的做法是建立首件确认+过程巡检+出货抽检三级体系。首件确认要覆盖印刷色差、涂层厚度、焊接强度和卷封尺寸;过程巡检建议每2小时抽检一次,重点关注焊接电流波动和卷封模具磨损。
对于茶叶罐和礼品铁盒这类对外观要求较高的产品,还需增加盐雾测试(通常24~48小时)和附着力测试(划格法或胶带拉扯法)。电子产品铁盒则往往需要额外的导电氧化或防静电涂层处理,满足客户对电磁屏蔽的特定需求。
金属包装定制行业正在向更薄、更强、更环保的方向演进。0.15mm甚至0.12mm的极薄马口铁基板已开始应用于部分礼品铁盒,对制罐设备的精度提出了更高要求。同时,水性涂料的普及也在逐步替代传统溶剂型涂料,减少VOCs排放。对于有海南马口铁盒定制需求的客户来说,提前与生产厂家沟通内容物特性、储运环境和外观等级,比单纯比价更能拿到匹配的方案。
关键词:海南马口铁盒定制,海南铁罐生产厂家,马口铁盒,铁罐,食品铁盒,茶叶罐,礼品铁盒,电子产品铁盒,金属包装定制